Pagal užsakymą gaminamas T formos griovelio frezas: matmenys, apdirbimo seka ir užsakymo pagal brėžinį tvarka
News Details
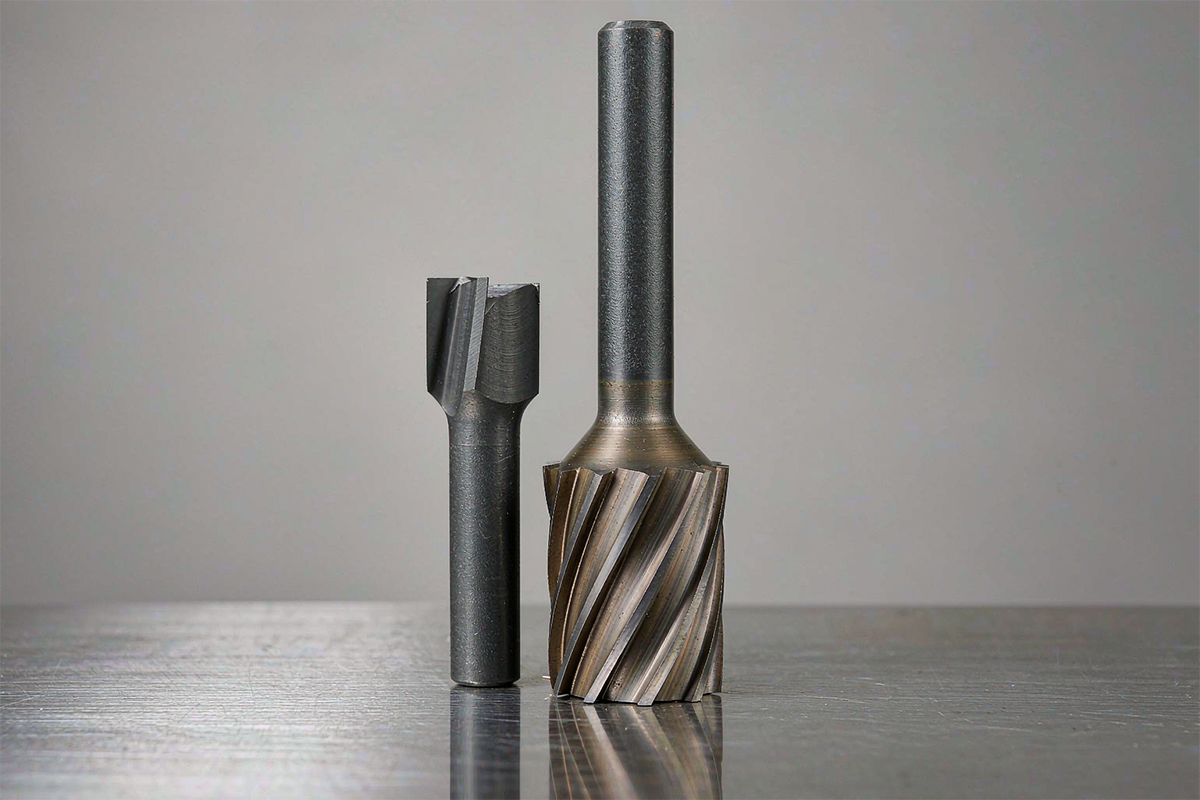
Kas yra individualiai pagamintas T formos griovelio end frezas?
Individualiai pagamintas T formos griovelio end frezas yra frezavimo įrankis, skirtas apdirbti platesnę T formos griovelio vidurinės dalies pusę – tą dalį, kuri yra po siauresne anga. Jo geometrija yra akivaizdžiai atpažįstama: cilindrinė kotelė, sumažinto skersmens kaklelis ir platesnis pjovimo galas gale. Galas pjauna vidurinę dalį iki nurodyto pločio ir aukščio, o sumažintas kaklelis praeina pro viršuje esančią angą, neliesdamas apdorotų sienelių.
Standartiniai katalogų dydžiai apima daugelį įprastų griovelių, tačiau realios detalės retai atitinka katalogo parametrus. Nestandartiniai griovelio plotžiai, neįprasti griovelio aukščiai, griežti kaklelio tarpų reikalavimai, didelio gylio pasiekiamumo poreikiai, colių matmenų detalės arba kampų ypatybės, tokios kaip nuožulnos ir spinduliai, visi reikalauja įrankio, pagaminto pagal detalę, o ne detalės pritaikymo prie įrankio. Tai yra darbinė individualaus T formos griovelio end frezo apibrėžtis: galvutės skersmuo, pjovimo plotis, kaklelio skersmuo, kaklelio ilgis, kotelė ir bendras ilgis yra pagaminti pagal kliento griovelio skyrių ir apdirbimo sąlygas, o ne pasirinkti iš fiksuoto dydžio sąrašo.
Šiame straipsnyje paaiškinama, kaip šie įrankiai yra nurodomi, kaip veikia apdirbimo seka, kokią informaciją reikia pateikti individualiam užsakymui ir kuo įrankis skiriasi nuo kitų griovelio apdirbimo šeimos narių.
T formos griovelio end frezo matmenys ir kaklelio tarpas
Pasirinkimas prasideda nuo penkių matmenų, ir kiekvienas iš jų atsako į skirtingą klausimą apie griovelį.
| Matmuo | Ką jis atitinka | Kodėl jis svarbus |
|---|---|---|
| Galvutės skersmuo | Vidurinės dalies plotis ir įėjimo anga | Galvutė turi sukurti baigtą vidurinės dalies plotį ir vis dar tilpti per prieigos kelią |
| Galvutės storis (pjovimo plotis) | Griovelio aukštis tarp viršutinio ir apatinio paviršių | Nustato ašinį vidurinės dalies dydį per vieną praėjimą; per plonas reiškia kelis pakopinius praėjimus |
| Kaklelio skersmuo | Griovelio angos plotis, su šoniniu tarpu | Kaklelis turi išlaikyti tarpą nuo angos sienelių per visą pjovimo kelią, ne tik įėjimo metu |
| Pasiekiamumas (kaklelio ilgis) | Vidurinės dalies gylis žemiau atskaitos paviršiaus | Teisingai pozicionuoja galvutę; ant įrankio brėžinio nurodyta atskaitos taškas turi atitikti detalės brėžinį |
| Kotelė ir bendras ilgis | Laikiklio tipas ir naudojamas iškyšulys | Nustato standumą ir ar surinktas įrankis pasieks detalę be susidūrimo |
Du patikrinimai yra lengvai praleidžiami. Pirma, galvutės tolerancija ir kaklelio tarpas tarnauja skirtingiems tikslams ir turi būti tikrinami atskirai: vien galvutės dydžio matavimas neįrodo, kad kaklelis išlaiko tarpą nuo angos. Antra, pasiekiamumo matmuo yra matuojamas iki atskaitos, nurodytos ant įrankio brėžinio; jis nėra keičiamas su galvutės storiu ar laisvai pasirinktu kaklelio ilgiu. Komerciškai įprasti T formos griovelio frezai apima galvutės skersmenis nuo maždaug 3 iki 20 mm, o pjovimo plotžius nuo maždaug 0,5 iki 8 mm, o individuali gamyba gerokai viršija šiuos intervalus abiem kryptimis.
Kaip apdoroti T formos griovelį: pirmiausia apdorokite bandomąjį griovelį
T formos griovelio frezas negali įsiskverbti į kietą medžiagą taip, kaip griovelio grąžtas. Platesnė galvutė neturi kelio į ruošinį, kol nebus įėjimo, todėl standartinė seka susideda iš dviejų etapų.
Pirmasis etapas apdoroja bandomąjį griovelį – siaurą angą – naudojant kvadratinį end frezą arba griovelio grąžtą, kurio dydis atitinka angos plotį ir yra bent toks pat gilus, kaip baigtas T formos griovelis. Antrasis etapas įeina su T formos griovelio end frezu: galvutė pasiekia žemiau angos ir apdoroja vidurinę dalį radialiniais praėjimais, o kaklelis juda viduje bandomojo griovelio. Ant detalių, kuriose vienas detalės galas yra atviras, galvutė gali įeiti iš atviros pusės, o bandomasis griovelis gali būti sutrumpintas arba pašalintas – tačiau tai turi būti patvirtinta pagal faktinę detalę, o ne priimama kaip prielaida.
Ši seka turi praktinių pasekmių. Bandomojo griovelio plotis nustato didžiausią kaklelio skersmenį, kuris savo ruožtu riboja galvutės skersmenį ir standumą; platesnė anga leidžia stipresnį kaklelį ir stabilesnį pjovimą. Griovelio gylis turi būti patikrintas prieš vidurinės dalies etapą, nes galvutė pozicionuoja save pagal bandomojo griovelio dugną. Ir kadangi galvutė pjauna per savo periferiją ir abiem paviršiais viduje uždaroje erdvėje, kopijavimo frezavimas su sumažintu įsijungimu ir efektyviu drožlių šalinimu išlaiko apkrovas numatomas.
Individualaus T formos griovelio end frezo brėžinio reikalavimai
Individualus užsakymas yra toks geras, kokią informaciją jis turi. Naudingiausias užklausas sudaro keturi detalijų grupės.
- Griovelio skyriaus brėžinys. Skerspjūvis, rodantis angos plotį, vidurinės dalies plotį, griovelio aukštį ir gylį nuo nurodyto atskaitos paviršiaus, su pjovimo matmenų tolerancijomis, nurodytomis atskirai nuo tarpo matmenų.
- Įėjimo informacija. Ar vienas griovelio galas yra atviras, bandomojo griovelio plotis ir gylis, bei bet koks laikiklis ar gretimos sienelės, kurios riboja įrankio kelią. Trumpas įėjimo vaizdo brėžinys užkerta kelią daugumai dydžio klaidų.
- Ruošinio medžiaga ir būklė. Lydinys, kietumas ir ar pjovimas yra nuolatinis ar pertraukiamas, nes tai nustato pagrindą, geometriją ir dangą.
- Apdirbimo kontekstas. Staklių ir laikiklio tipas, numatomas įrankio iškyšulys, aušinimo prieinamumas ir numatoma partijos dydis. Standumo informacija yra svarbesnė už nominalų dydį, kai kaklelis yra ilgas.
Turint šiuos įėjimus, tiekėjas gali pasiūlyti galvutės, kaklelio ir pasiekiamumo matmenis pagal faktinį skyrių, patvirtinti, kurios tolerancijos yra funkcinės, ir realiai pateikti kainą. Tada disciplinuotas individualus procesas apima brėžinio peržiūrą, pavyzdžio patvirtinimą su matavimų įrašais, bandomąjį kiekį, kad patikrintų kartojamumą, ir pakartotinį tiekimą pagal užšaldytą brėžinio versiją. Pirkėjai, kurie nurodo patikrinimo taškus – pavyzdžiui, galvutės skersmenį, galvutės storį ir kaklelio nuokrypį – užklausos etape gauna įrankius, kuriuos galima patikrinti atvykus, o ne tik žavėtis.
T formos griovelio end frezas aliuminiui vs plienui
Medžiaga keičia įrankį anksčiau nei kitą bet ką.
Aliuminiui ir kitiems nefermentsiems lydiniams prioritetai yra aštrūs pjovimo kraštai ir drožlių erdvė. Dviejų arba trijų dantų galvutės su poliruotomis drožlių kanalais, arba DLC padengtos versijos, kuriose svarbus krašto tarnavimo laikas, išskiria dideles, lipnias drožles, kurias gamina aliuminis. Aliuminio turinčios dangos, tokios kaip TiAlN ir AlTiN, turi būti vengiamos ant aliuminio ruošinių: dangos chemija reaguoja su ruošinio medžiaga ir skatina susidaryti prilipusį kraštą bei drožlių suvirinimą.
Angliaratiniam plienui, legiruotajam plienui ir nerūdijančiam plienui padengtas vientisas karbidas yra norma. AlTiN arba TiSiN dangos valdo pjovimo temperatūras, o keturi ar daugiau dantų suteikia krašto paramą ir apdailą, kurios reikia kietesnėms medžiagoms, tačiau tai daro už siauresnės drožlių erdvės – kuri yra priimtina, nes plieno drožlės yra mažesnės ir geriau suskaldytos. Nerūdijantis plienas prideda kietėjimo darbo metu elgesį, todėl tiekimas turi būti pakankamai didelis, kad pjaunant neliktų trinties, o šilumos kontrolė per aušinimą arba oro pūtimą yra tokia pat svarbi kaip dangos pasirinkimas.
Tarp šių dviejų pjovimo greitis skiriasi daugiau nei geometrija: aliuminis veikia greitai, plienas – žymiai lėčiau, o kietieji plienai – dar lėčiau su sustiprintais kraštais. Todėl medžiagos nurodymas užklausos metu nėra formalumas – jis keičia pagamintą įrankį.
T formos griovelis vs šakutės formos vs medžio pjūklas
Trys specializuoti frezai apdoroja tris skirtingas vidurinės dalies šeimas, ir jie nėra keičiami, nors jų siluetai atrodo panašūs.
- T formos griovelio frezai sukuria stačiakampę vidurinę dalį po siauresne anga – klasikinį staklių stalo ir tvirtinimo įtaiso profilį, pjaunamą po bandomojo griovelio.
- Šakutės formos frezai sukuria nuožulnias, savarankiškai užsifiksuojančias vidurinės dalies sieneles slydimo keliams, lokavimo grioveliuose ir įtaiso detalėse. Kampas ant įrankio turi atitikti kampą ant detalės, o platesnei galvutei reikia to paties įėjimo kelio planavimo, kaip ir T formos griovelio įrankiui.
- Medžio pjūklo griovelio frezai sukuria pusapvalę vietą medžio pjūklo raktui velene. Jų disko formos galvutės primena mažas T formos griovelio galvutes, tačiau rakto ir vietos geometrija valdo pasirinkimą.
Bendroji pamoka yra ta, kad galvutės skersmuo, pjovimo plotis, kaklelio tarpas ir prieiga turi būti patikrinti pagal faktinį skerspjūvį, nepriklausomai nuo to, kokia šeima naudojama. Panašus išvaizdos nekeičia įrankių keičiamumo nurodytai detalei.
Dantų skaičius ir drožlių šalinimas T formos griovelio apdirbime
T formos griovelio pjovimas užstringa drožlėse ten, kur jas sunkiausia pašalinti. Galvutė pjauna trimis šonais viduje ertmės, maždaug savo dydžio, todėl drožlės turi keliauti aukštyn per drožlių kanalus, per bandomąjį griovelį ir išeiti – kitaip jos bus pjaunamos pakartotinai, susidaro šiluma ir kraštai anksti sugenda.
Dantų skaičius yra pagrindinis svirtis. Mažesnis dantų skaičius palieka didesnius drožlių latakus ir tinka aliuminiui bei giliems, uždarytiems vidurinės dalies grioveliams; keturi ar daugiau dantų suteikia stipresnę galvutę ir geresnę apdailą plienui, kur drožlių tūris ant kiekvieno danties yra mažesnis. Be dantų skaičiaus, trys įpročiai saugo pjovimą: naudoti radialinius praėjimus, o ne viso pločio griovelius, kur detalė leidžia, periodiškai pakelti arba traukti, kad išvalytų ertmę, ir nukreipti aušinimą arba suslėgtą orą į pjovimą, kad drožlės išeitų, o ne cirkuliuotų pakartotinai. Per didelis įrankio iškyšulys padaugina kiekvieną iš šių problemų, todėl trumpiausias pasiekiamumas, kuris vis dar išlaiko tarpą nuo detalės, yra teisingas pasiekiamumas.
Vientisas karbidas vs lituotas T formos griovelio frezas
Dvi konstrukcijos dominuoja rinkoje, o pasirinkimas priklauso nuo dydžio ir darbo pobūdžio.
Vientiso karbido T formos griovelio frezai yra šlifuojami iš vieno karbido ruošinio. Jie siūlo didžiausią standumą tam tikram kaklelio skersmeniui, išlaiko tikslią galvutės geometriją ir tinka mažų ir vidutinių skersmenų dydžiams, kuriuose gyvena dauguma individualaus darbo. Jų ribos atsiranda esant dideliems galvutės skersmenims, kur vientiso karbido korpusas tampa brangus, o kaklelis vis dar valdo stiprumą.
Lituoti T formos griovelio frezai turi karbido pjovimo kraštus ant tvirtesnio plieno korpuso. Plieninė kotelė ir kaklelis sugeria smūgį, konstrukcija išlaiko didelio skersmens įrankius prieinamais, o krašto keitimas per šlifavimą yra paprastas. Kompromisai yra mažesnis standumas kaklelio srityje ir geometrijos tikslumas, kuris priklauso nuo litavimo ir šlifavimo kokybės, todėl tiekėjo proceso kontrolė tampa svarbesnė, o ne mažesnė.
Praktinis nykščio taisyklė: žemiau maždaug 12–16 mm galvutės skersmens, vientisas karbidas paprastai laimi standumu ir tikslumu; dideliems staklių stalo dydžiams ir sunkiems pertraukiamiems pjovimams gerai pagamintas lituotas įrankis gali būti ekonomiškesnis ir atlaidesnis pasirinkimas.
Pagrindiniai išvados individualaus T formos griovelio end frezo pirkėjams
Individualus T formos griovelio end frezas yra nurodomas penkiais matmenimis – galvutės skersmeniu, galvutės storiu, kaklelio skersmeniu, pasiekiamumu ir kotele – ir kiekvienas turi būti patikrintas kartu su griovelio skyriumi, įėjimo keliu ir laikikliu. Bandomasis griovelis apdorojimo metu ateina pirmas ir riboja kaklelį; medžiaga nustato pagrindą, dangą ir dantų skaičių; o konstrukcijos pasirinkimas tarp vientiso karbido ir lituoto seka galvutės dydžiui ir darbo pobūdžiui. Pirkėjai, kurie siunčia aiškų skyriaus brėžinį, įėjimo vaizdą, medžiagą ir staklių kontekstą, gauna įrankius, pritaikytus programai, o ne apytikrinius dydžius iš sąrašo – ir įrankius, kurių kritinius matmenis galima patikrinti atvykus.


