Tiksliausias CNC frezavimo įrankis: praktinis vadovas apie tipus, pasirinkimą ir apdirbimo tikslumą
News Details
Kas yra preciziniai CNC frezavimo įrankiai?
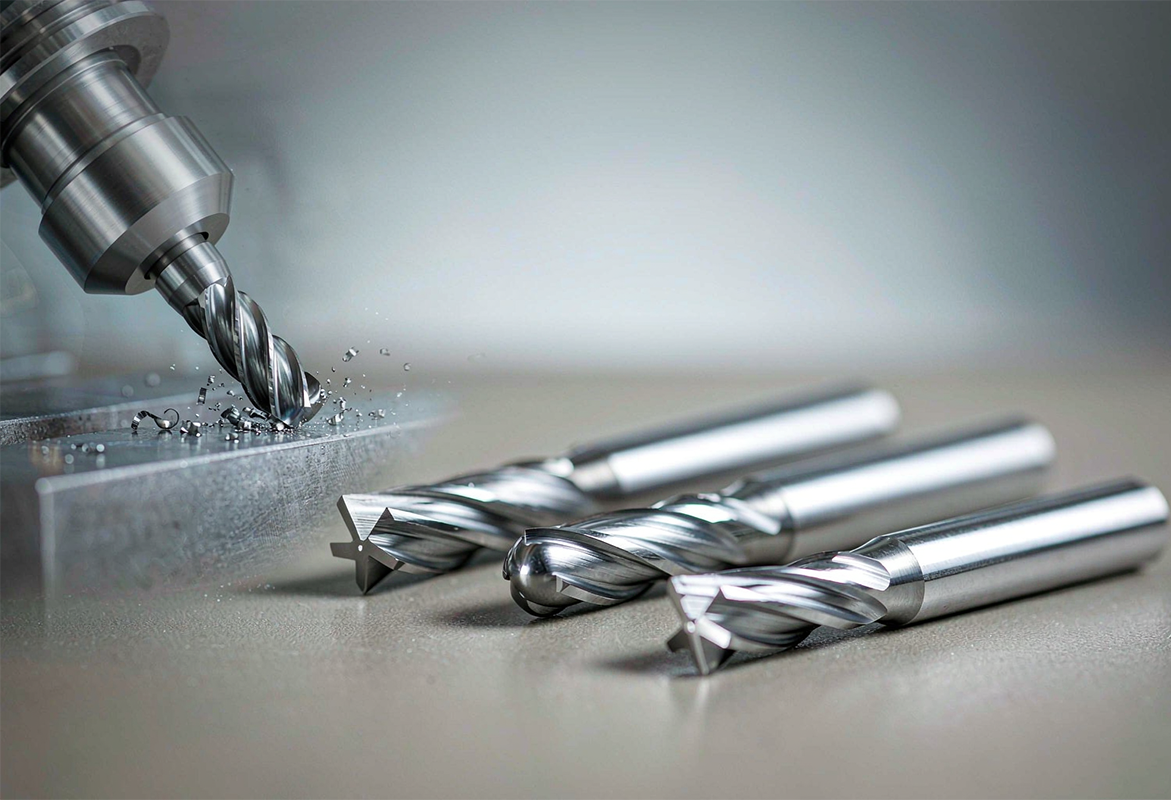
Preciziniai CNC frezavimo įrankiai – tai besisukantys pjovimo įrankiai, naudojami kompiuterio valdomose frezavimo staklėse, skirtai ruošiniui nuimti medžiagą valdomu, pakartotinai tikslumu. Jie apima kietmetalio užlankas, rutulio galinių pjaustytuvų, kampo spindulio pjaustytuvų, grubių ir apdailos staklių ir veido frezavimo pjaustytuvus, kurių kiekvienas yra suformuotas skirtingai pjaunamai užduočiai. Tai, kas atskiria tikslumo įrankį nuo bendrosios paskirties, nėra vienintelis bruožas, tačiau pagrindo kokybės, geometrijos, dangos ir pjaustymo parametrų, kuriuos jis veikia, derinys.
Tarptautiniams pirkėjams praktiniai klausimai yra nuoseklūs: kuris pjaustytuvo tipas tinka detalės geometrijai, kurio pagrindo ir dangos atitinka ruošinio medžiagą, kokį toleranciją ir paviršiaus apdailą realiai galima pasiekti ir kaip fleitos skaičius bei įrankių pasiekiamumas veikia stabilumą. Šiame straipsnyje šie klausimai atsakomi po vieną, naudojant plačiai priimtą mašinų praktiką, o ne rinkodaros teiginius.
CNC frezavimo pjaustytuvo tipai ir pritaikymas
Kiekviena pjaustytuvo šeima išsprendžia skirtingą apdirbimo problemą, o šeimos suderinimas su operacija yra pirmasis pasirinkimo sprendimas.
- Kvadratiniai galiniai malūnai turėti plokščias pjovimo galus su aštriais 90 laipsnių kampais. Jie yra universaliausia šeima ir yra naudojami užpuolimams, šoniniam frezavimui, kišenės apdirbimui ir bendrosios paskirties frezavimui, kur reikalingi švarūs kampai.
- Rutulinio nosies galiniai malūnai turėti suapvalintą pjaustymo antgalį. Jie yra standartinis 3D kontūravimo, pelėsių ir štampų darbo, filėlių ir sudėtingų kreivių paviršių pasirinkimas, kur taško kontaktas sukuria sklandesnius perėjimus.
- Kampo spindulio galiniai malūnai sujunkite plokščią galą nedideliu spinduliu kampuose. Spindulys paskirsto pjaustymo jėgas per didesnį plotą, todėl šie pjaustytuvai atspari skiedimui ir ilgiau trunka nei kvadratiniai galiniai malūnai, atliekant sunkius pjūvius ir ilgus gamybos etapus.
- Šiurkštūs galiniai malūnai naudokite dantytas pjaustymo briaunas, kad skiedros suskaidytumėte į mažus gabalus. Jie greitai pašalina didelius medžiagos kiekius, sumažindami pjovimo jėgas, ir paruošia ruošinį apdailai.
- Apdailos galiniai malūnai teikti pirmenybę paviršiaus kokybei ir matmenų tikslumui, paprastai su lygesniais kraštais ir didesniu fleitos skaičiumi, ir naudojami paskutiniame leidime.
- Veido frezavimo pjaustytuvai uždenkite platų skersmenį keliomis briaunomis ir efektyviai apdirbkite didelius plokščius paviršius, tokius kaip plokštelės ar korpuso atskaitos taško fasadas prieš tolesnį apdirbimą.
Dažnas atrankos klaida yra pasirinkti tik pagal skersmenį. Svarbu skersmuo, tačiau fleitos skaičius, fleitos ilgis, kampo geometrija ir danga lemia, ar įrankis iš tikrųjų veikia numatytos operacijos metu.
Kietmetalio galiniai malūnai CNC frezavimui: kietasis lydinys vs HSS
Pagrindo sprendimas daugiausia susijęs su vientisu kietu lydiniu, palyginti su didelės spartos plienu (HSS). Kietasis lydinys, sukepintas iš volframo karbido grūdelių su kobalto rišikliu, yra žymiai sunkesnis ir standesnis nei HSS. Dėl didesnio standumo sumažinamas įrankio nuokrypis, kuris tiesiogiai palaiko griežtesnį matmenų tikslumą ir tiesesnes sienas. Kietasis lydinys taip pat atlaiko daug didesnį pjovimo greitį, kuris sutrumpina gamybos apdirbimo ciklų laiką.
| Nekilnojamasis turtas | Didelės spartos plienas (HSS) | Solidinis kietasis lydinys |
|---|---|---|
| Kietumas | Apatinis; suminkštinamas esant aukštai pjovimo temperatūrai | Daug didesnis; išlaiko kraštą dideliu greičiu |
| Standumas | Žemiau; daugiau nuokrypio ir plepėjimo rizikos | Maždaug tris kartus standesnis; mažiau nuokrypio |
| Atsparumas | Aukštesnis; toleruoja vibraciją ir pertraukiamus pjūvius | Apatinis; trapesnis, reikalauja stabilaus nustatymo |
| Geriausias naudojimas | Minkštos medžiagos, prototipai, trumpi važiavimai, mažiau standžių mašinų | Kietos medžiagos, didelės spartos apdirbimas, tikslumo gamyba |
| Regrinding | Lengva ir nebrangi | Galimas; pertvarkymas ir padengimas kainuoja daugiau |
Kietasis lydinys kainuoja daugiau už įrankį nei HSS, tačiau didelio tūrio ar kietų medžiagų apdirbant ilgesnis įrankio tarnavimo laikas ir didesnis pjovimo greitis paprastai lemia mažesnę kainą už detalę. HSS išlieka protingas pasirinkimas minkštoms medžiagoms, trumpiems važiavimams ir mažiau standioms mašinoms.
Galinio malūno dangos pasirinkimas: TiAlN, AlTiN, DLC ir dar daugiau
Dangos yra ploni kieti sluoksniai, dengti PVD ar CVD procesais. Jie padidina paviršiaus kietumą, sumažina trintį ir apsaugo pagrindą nuo pjovimo šilumos, kuri pailgina įrankio tarnavimo laiką ir stabilizuoja veikimą didesniu greičiu.
- TiN (titano nitridas) yra universali juodųjų metalų medžiagų danga, pasižyminti vidutinišku atsparumu karščiui.
- TiAlN ir AlTiN sukurkite apsauginį aliuminio oksido sluoksnį esant padidėjusiai temperatūrai, todėl jie yra įprasti pasirinkimai vidutinio ir didelio greičio anglies plieno, legiruotojo plieno, nerūdijančio plieno ir grūdinto plieno pasirinkimui.
- AlCrN ir TiSiN tinka nerūdijantiems plienams ir aukštos temperatūros lydiniams, tokiems kaip inconel ir titanas, kur karštis ir susidėvėjimas yra stiprūs.
- ZrN ir DLC dangos, neapmokėti įrankiai su veidrodžio poliruotomis fleitomis, yra teisingas aliuminio ir kitų spalvotųjų metalų lydinių pasirinkimas, nes dėl mažos trinties slopinamas įmontuotas kraštas.
Praktikoje svarbi dvi atsargumo priemonės. Pirma, aliuminio turinčios dangos, tokios kaip „TiAlN“ ir „AlTiN“, chemiškai reaguoja su aliuminio ruošiniais, todėl lustai suvirinami į briauną, todėl jų negalima naudoti ant spalvotųjų metalų lydinių. Antra, danga negali kompensuoti silpno pagrindo, nepakankamo standumo ar neteisingų pjaustymo parametrų; ji pailgina našumą tik tada, kai pagrindinės sąlygos yra tinkamos.
CNC frezavimo tolerancija ir paviršiaus apdaila
Standartinis CNC frezavimas gerai prižiūrimoje įrangoje paprastai turi matmenų nuokrypius, kurių diapazonas yra maždaug ±0,05 mm–0,13 mm. Griežtesnius nuokrypius, paprastai apie ±0,01 mm, galima pasiekti naudojant standartinę tikslumo frezavimo įrangą, kai proceso kontrolė yra griežta: stabilus darbo laikymas, minimalus įrankio iškyša, kontroliuojami pjaustymo parametrai ir nuosekli įrankių susidėvėjimo valdymas. Itin tikslūs rezultatai žemiau to diapazono reikalauja specialios įrangos ir sąlygų.
Paviršiaus apdaila seka tą pačią logiką. Pagal optimizuotus parametrus tiksliai frezuoti paviršiai gali pasiekti Ra 0,8 μm ar geresnį tiesiogiai iš pjovimo proceso, sumažinant ar panaikinant antrinį poliravimą. Pagrindiniai veiksniai yra padavimas už dantį, peržengimas, įrankio geometrija, dangos trintis ir aušinimo skysčio strategija. Per didelis pjovimo greitis arba per didelis įrankio iškyša padidina vibraciją ir karštį, ir abu pablogina tiek tikslumą, tiek apdailą.
Pirkėjai taip pat turėtų vengti per daug nurodyti. Neveiksnių funkcijų antklodės griežtos tolerancijos padidina ciklo laiką, negerinant surinkimo efektyvumo; Griežti šaukimai geriausiai rezervuojami funkciniams angoms, sandarinimo paviršiams ir poravimo elementams.
Galinio malūno fleitos skaičiaus gidas
Fleitos skaičius kontroliuoja pusiausvyrą tarp lustų erdvės ir krašto tankio.
- Dviejų fleitų pjaustytuvai pasiūlykite didelius lustų latakus. Jie tinka aliuminiui ir kitiems minkštiems, gummy medžiagoms, kuriose dominuoja lustų evakuacija.
- Trijų fleitų pjaustytuvai subalansuokite greitesnį medžiagų pašalinimą su geresne apdaila ir yra lankstus vidurinis pasirinkimas aliuminio darbams.
- Keturių fleitų ir aukštesnių pjaustytuvų suteikti daugiau pjaustymo briaunų ir didesnio branduolio standumo. Jie tinka plienui ir kietiems lydiniams, o aukšti fleitos skaičiai teikiami pirmenybę apdailos leidimams, kai trapi apkrova yra lengva, o paviršiaus kokybė yra svarbiausia.
Helixo kampas veikia kartu su fleitos skaičiumi: aukštesni helixo kampai, esant maždaug 35–45 laipsniams, pagerina lustų evakuaciją minkštesnėse medžiagose, o žemutinis kampas, esant maždaug 10–30 laipsnių, sumažina vibraciją sunkesnėse.
Šiurkštus vs apdailos galiniai malūnai
Šiurkštus ir apdaila yra skirtingi darbai, o naudojant vieną pjaustytuvą abiem, paprastai pažeidžiami abu rezultatai. Šiurkštūs galiniai malūnai greitai pašalina didžiąją atsargų dalį, naudodamiesi dantytomis briaunomis ir sumažintomis pjovimo jėgomis, palikdami nedidelį vienodą pašalpą kitam praėjimui. Jų produkcija yra greitis, o ne paviršiaus kokybė. Tada apdailos galiniai malūnai atlieka lengvus pjūvius, kad pasiektų galutinį matmenį ir reikalingą paviršiaus apdailą, naudodami didesnį fleitos skaičių ir lygesnę geometriją.
Atskirų dviejų etapų išlaikymas taip pat apsaugo tikslumą. Baigiamasis įrankis, kuris prasideda sunkiu atsargomis, nelygiai susidėvi, o įrankio susidėvėjimas keičia tikrąją pjovimo geometriją, kuri visoje partijoje rodoma kaip matmenų dreifas. Planuojant šiurkštų ir apdailą kaip atskiras operacijas su specialiaisiais įrankiais, paskutinis leidimas išlieka nuspėjamas.
Frezavimo pjaustytuvo pasirinkimas pagal ruošinio medžiagą
Ruošinio medžiaga kartu lemia geometriją, pagrindą ir dangą.
- Aliuminio ir spalvotųjų metalų lydiniai: aštrūs pjaustymo kraštai, poliruoti ar nereaktyvūs paviršiai ir dviejų ar trijų fleitos geometrija, skirta lustų evakuacijai. Venkite „TiAlN“ ir „AlTiN“ dangų.
- Anglies ir legiruotieji plienai: dengtas vientisas kietasis lydinys, paprastai TiAlN arba AlTiN, su keturiomis ar daugiau fleitų ir stiprios krašto geometrijos.
- Nerūdijantis plienas: tvirtos kietmetalio geometrijos, pasižyminčios karščiui atspariomis dangomis, tokiomis kaip „AlCrN“ ar „AlTiN“, vidutinio greičio ir patikima šilumos kontrolė, kad būtų galima atsparti darbo grūdinimui ir įmontuotam kraštui.
- Titano ir aukštos temperatūros lydiniai: standūs įrenginiai, karščiui atsparios dangos, tokios kaip „AlCrN“ ar „TiSiN“, mažas pjovimo greitis ir atsargus trapių apkrovų kontrolė.
- Grūdinti plienai: didelio kietumo kietmetalio pagrindai su TiAlN klasės ar TiSiN dangomis ir stabilia, mažos vibracijos spaustuku.
Praktinis patikrinimas prieš pirkimą yra patvirtinti keturis daiktus: medžiagą, operaciją, reikalingą geometriją ir apdailos poreikį, tada suderinti fleitos skaičių, dangą, pagrindą ir pasiekti juos. Kai dalyvauja plonos sienos ar griežti nuokrypiai, teikite pirmenybę standumui, o ne didžiausiam pjaustymo greičiui.
Pagrindiniai pirkėjų skirti prekės ženklai, skirti tikslumo CNC frezavimo įrankiams
CNC frezavimo tikslumas gaunamas iš suderintų sprendimų, o ne iš bet kokių vieno specifikacijos: tinkama pjaustytuvo šeima, skirta operacijai, tinkama medžiagos pagrindo ir dangos, fleitos skaičius, kuris atitinka lustų apkrovą, ir pjaustymo parametrai bei darbo laikymas. Pirkėjai, kurie pirmiausia apibrėžia medžiagą, operaciją, geometriją ir apdailos reikalavimus, gali palyginti tiekėjus, kiek kiekvienas įrankis atitinka tuos reikalavimus, o ne tik dėl kainos.
Pirkėjams, kurie prašo įrankių tiekėjo rekomendacijų, naudingiausia užklausa apima ruošinio medžiagą, apdirbimo operaciją ir tikslinį nuokrypį arba apdailą, kartu su mašinos standumo informacija. Turėdami šiuos įnašus, tiekėjas gali suderinti pagrindą, dangą, fleitos skaičių ir įrankio pasiekiamumą, kad atitiktų faktinę programą, o ne tik dydžiu.


