Karbido pjovimo įrankių gamintojas: rūšys, gamybos procesas ir tiekėjo vertinimas
News Details
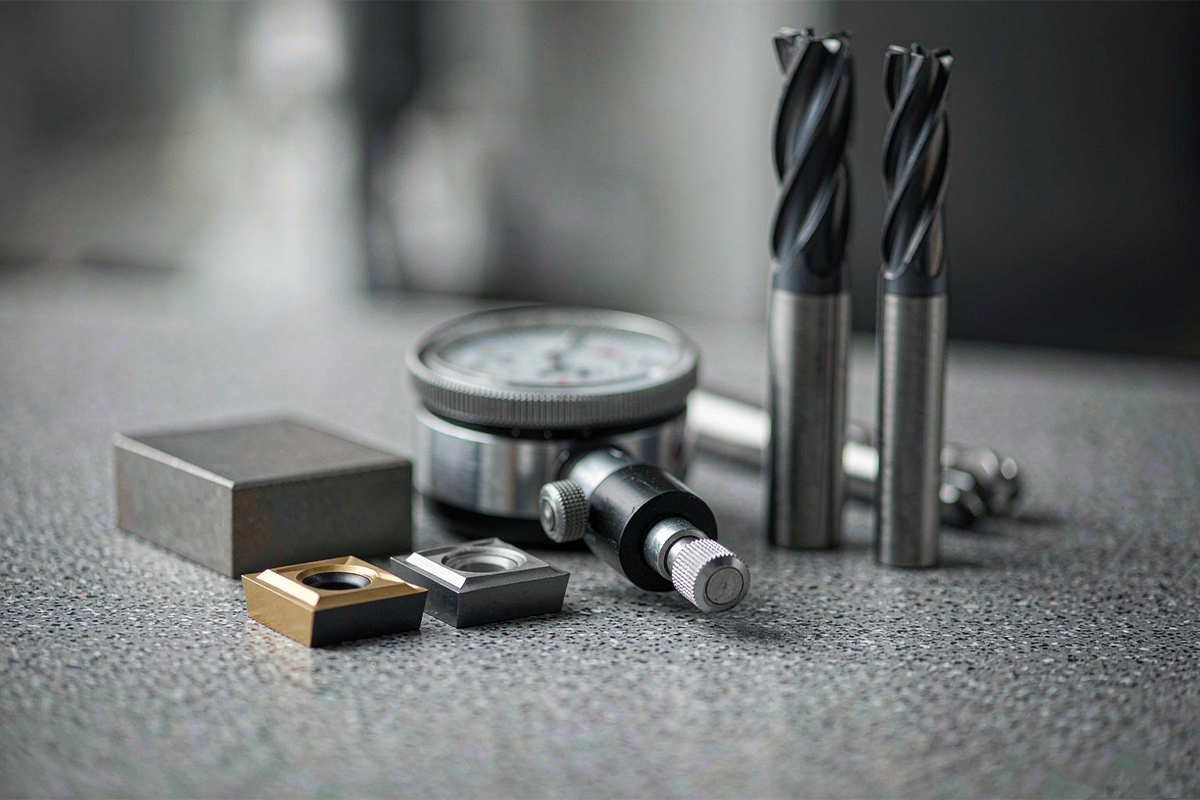
Ką realiai veikia karbido pjovimo įrankių gamintojas
Karbido pjovimo įrankių gamintojas paverčia volframo karbido miltelius į gatavus pjovimo įrankius: endmillus, grąžtus, išplėstuvus, plokšteles ir specialios formos įrankius, naudojamus apdirbant metalą, gaminant formas, automobilių ir aviacijos pramonėje. Už šio paprasto aprašymo slypi dvi labai skirtingos kompetencijos. Pirmoji – miltelinė metalurgija, kietojo lydinio pagrindo sudėties kūrimas, presavimas ir sukepinimas. Antroji – precizinis įrankių gamyba, kanavų ir pjovimo briaunų šlifavimas, dangų dengimas ir geometrijos tikrinimas mikroniniu tikslumu.
Šių kompetencijų supratimas pirkėjams yra svarbus, nes ne kiekvienas tiekėjas visus veiksmus atlieka savo įmonėje. Kai kurie gamintojai perka sukepintas strypo ruošinius ir sutelkia dėmesį į šlifavimą bei dangų dengimą; kiti valdo visą procesą nuo miltelių iki galutinės pjovimo briaunos. Nė vienas modelis nėra savaime geresnis, tačiau atsakomybės pasidalijimas nulemia, kas atsakys, kai partija bus brokuota, ir būtent tai šis straipsnis padeda pirkėjams įvertinti.
Kaip gaminami karbido pjovimo įrankiai
Gamybos procesas yra nusistovėjęs miltelinės metalurgijos procesas iš penkių etapų.
- Miltelių paruošimas. Volframo karbido (WC) milteliai sumaišomi su kobalto (Co) rišiklio milteliais ir, kai kuriems markių atvejais, nedideliais kitų karbidų kiekiais. Šis mišinys šlifuojamas rutulinėse malūnėse, kad būtų užtikrintas tolygus paskirstymas, o po to purškiant džiovinamas į laisvai tekančias granules.
- Presavimas. Granuliuoti milteliai presuojami į norimą formą, naudojant liejamąjį presavimą arba izostatinį presavimą. Šiame etape presuotas kūpinas yra trapus – dažnai lyginamas su kreida – ir vadinamas žaliuoju kūpinu.
- Sukepinimas. Presuotas kūpinas sukepinamas vakuuminėse arba karšto izostatinio spaudimo (HIP) krosnyse, paprastai apie 1350–1500 °C temperatūroje. Kobalas išsilydo ir suriša WC grūdelius, o detalė sumažėja maždaug 18–20 % linijiniuose matmenyse, todėl susitraukimo kontrolė yra esminė matmenų tikslumui.
- Šlifavimas. Sukepinti ruošiniai, dabar beveik tokie pat kieti kaip deimantai, šlifuojami kelių ašių CNC įrankių šlifavimo staklėmis su deimantiniais diskais. Kanavų geometrija, pakreipimo kampas, nuolaidos kampas ir nuokrypis nustatomi čia; kotų skersmenys paprastai šlifuojami iki h5 arba h6 tolerancijos.
- Danga ir briaunos paruošimas. Plonos PVD dangos, paprastai kelių mikronų storio, dengiamos po briaunos užapvalinimo ar kito paruošimo, kad padidintų kietumą, atsparumą karščiui ir antibakstelėjimo savybes.
Kiekvienas etapas prideda vertę ir kiekvienas gali sukelti nuokrypių. Todėl pirkėjai, vertindami gamintoją, žiūri ne tik į galutinį įrankį, bet ir į tai, kaip kiekvienas etapas yra valdomas.
Volframo karbido markės: grūdelių dydis ir kobalto kiekis
Karbido markės eksploatacinės savybės daugiausia nustatomos dviem kintamaisiais: kobalto kiekiu ir WC grūdelių dydžiu. Kobalas suteikia kietumo; WC suteikia kietumą ir atsparumą dilimui. Mažesnis kobalto kiekis ir smulkesni grūdeliai padidina kietumą ir atsparumą dilimui; didesnis kobalto kiekis ir stambesni grūdeliai pagerina atsparumą skilimui ir smūgiams.
| Markės klasė | Tipinis WC grūdelių dydis | Tipinis kobalto kiekis | Tipinė taikymo kryptis |
|---|---|---|---|
| Smulki / submicroninė | 0,4–0,8 μm | 8–12% | Bendrieji plienai ir lietinis geležis; smulkios briaunos baigiamajam apdirbimui |
| Itin smulki | 0,2–0,4 μm | 8–10% | Grūdinti plienai, titanas, mikroskersmeniniai įrankiai |
| Kobalto turtinga kietinta | 0,8–1,0 μm | 12–15% | Sunkūs pertraukiami pjūviai, grubus apdirbimas, nestabilūs įrengimai |
Kietumo mėginiai ant gatavų įrankių paprastai patenka į HRA 88–93 diapazoną, o metalografiniai patikrinimai patikrina poringumą ir grūdelių paskirstymą. Pirkėjams nereikia tapti metalurgais, tačiau prašymas tiekėjui nurodyti kiekvienos markės grūdelių dydį, kobalto kiekį ir numatytą taikymą yra pagrįstas ir atskleidžiantis prašymas.
Karbido įrankių kokybės kontrolė ir partijos atsekamumas
Karbido įrankių kokybė įrodoma matavimais, o ne išvaizda. Kompetentingo gamintojo kontrolės sistema paprastai apima:
- Įeinančius ir procesų kontrolės taškus — partijos bandymo ataskaitas karbido milteliams arba strypo ruošiniams, bei proceso sąlygų stebėjimą spaudimo ir sukepinimo metu.
- Geometrinį patikrinimą — lazerio mikrometrus ir automatizuotą optinį patikrinimą, kurie palygina pjovimo skersmenį, pakreipimo kampą, nuolaidos kampą ir spirės kampą su patvirtinta specifikacija; rankiniai mikrometrai vieni negali patikrinti kintamos spirės geometrijos.
- Nuokrypio kontrolę — bendras indikatoriaus nuokrypis veikia tai, kaip pjovimo apkrova pasidalija tarp kanavų; per didelis nuokrypis sutelkia apkrovą ant vienos briaunos ir žymiai sutrumpina įrankio tarnavimo laiką.
- Dangos patikrinimą — dangos storio ir sukibimo patikras, nes dangos parametrai veikia briaunos aštrumą bei dilimo laiką.
- Dokumentaciją — pirmo mėginio patikros ataskaitas naujiems ar individualiems įrankiams, partijos lygio kokybės sertifikatus pasikartojančiai gamybai, ir įrašus, leidžiančius partiją atsekti per visą gamybos procesą.
Vienas įspėjimas dėl sertifikatų: ISO 9001 sertifikatas patvirtina struktūrizuotą kokybės valdymo sistemą. Jis savaime negarantuoja, kad konkrečioje partijoje nebus broko, todėl produkto lygio patikros įrašai yra tokie pat svarbūs kaip ir sistemos lygio sertifikatas.
Individualūs karbido įrankiai OEM reikmėms
Standartiniai katalogai negali aprėpti kiekvienos detalės ypatybės. Gilūs ertmės, laiptuoti profiliai, kombinuotos operacijos ir nestandartiniai spinduliai dažnai pateisina individualaus ar modifikuoto įrankio naudojimą, ir čia gamintojo inžinerinė kompetencija atsiskleidžia.
Drausmingas individualaus įrankio procesas vyksta etapais: brėžinio peržiūra, kurioje nustatoma medžiaga, geometrija, atskaitos taškai, tolerancijos ir kritiniai patikros taškai; mėginio patvirtinimas su matavimų įrašais ir reprezentatyviu apdirbimo bandymu; bandomasis užsakymas, kuris patikrina pakartojamumą daugiau nei vieno mėginio lygiu; ir pasikartojantis tiekimas, užsakomas pagal užšaldytą brėžinio versiją su iš anksto sutartu pakeitimų pranešimu. Pirkėjai taip pat turėtų išaiškinti, kas priklauso kiekvieną dizaino sprendimą – pirkėjas gali nurodyti gatavą detalę, o gamintojas pasiūlyti pjovimo geometriją, ir abi šalys turėtų patvirtinti galutinį įrankio brėžinį prieš gamybą.
Karbido pjovimo įrankių tiekėjo vertinimo kriterijai
Tiekėjo kvalifikavimas yra lengvesnis, kai vertinimas yra struktūrizuotas. Žemiau pateikti kontrolės taškai atspindi bendrą pirkimo peržiūrų praktiką.
| Vertinimo sritis | Ką tikrinti | Kodėl tai svarbu |
|---|---|---|
| Proceso nuosavybė | Kuriuos veiksmus atlieka savo įmonėje: šlifavimas, danga, galutinis patikrinimas | Aiškina, kas atsakingas, kai partija yra brokuota |
| Medžiagos kontrolė | Markės specifikacija ir partijos bandymo ataskaitos ruošiniams | Nesuderinti ruošiniai sukelia nenuspėjamą įrankio tarnavimo laiką |
| Šlifavimo kompetencija | CNC šlifavimo įranga ir disko dilimo kompensavimas | Išlaiko geometrijos nuoseklumą per visą gamybos seriją |
| Metrologija | Optinis arba lazerinis patikrinimas kartu su partijos ataskaitomis | Paverčia kokybės teiginius į patikrinamus įrašus |
| Tiekimo patikimumas | Pristatymo laikas, pajėgumo atsarginė vieta, pakartotinio užsakymo atsekamumas | Apsaugo gamybos grafikus didžiausios paklausos metu |
| Taikymo parama | Gedimų analizė ir parametrų rekomendacijos | Išsprendžia priešlaikinio dilimo problemas, o ne kaltina įrengimą |
Valdomas apdirbimo bandymas išlieka stipriausiu įrodymu. Fiksuota medžiaga, staklės, laikiklis ir matavimo taisyklės, įrašytos per kelis įrankius ir partijas, atskleidžia nuoseklumą tokiu būdu, kokio negali parodyti vienas tobulas mėginys.
Kietojo lydinio vientisas įrankis vs keičiamos karbido plokštelės
Abu formatai naudoja kietąjį lydinį, tačiau jie tinka skirtingiems darbams. Keičiamos plokštelės yra keičiami pjovimo antgaliai, spaunami į laikiklius; kai briauna nusidėvi, plokštelė pasukama arba pakeičiama, o tai tinka didesniems skersmenims, tekinimui ir didelio tūrio paviršių apdirbimui, kur briaunos ekonomija yra svarbi. Kietojo lydinio vientisi įrankiai šlifuojami iš vieno ruošinio; jie suteikia didesnį standumą, tinka mažesniems skersmenims ir sudėtingoms geometrijoms, tokioms kaip endmillai ir grąžtai, bei išlaiko aštresnes, tikslesnes briaunas baigiamajam apdirbimui.
Praktinis sprendimas seka operaciją: kur dominuoja briaunos keitimo dažnumas ir įrankio korpuso standumas, dažnai laimi keičiamųjų plokštelių įrankiai; kur dominuoja geometrijos tikslumas, maži skersmenys arba aštrios baigiamosios briaunos, dažnai geriau tinka kietojo lydinio vientisi įrankiai.
Karbido įrankio kaina už detalę
Vieneto kaina yra silpnas karbido įrankių palyginimo kriterijus, nes įrankiai su skirtingu tarnavimo laiku gamina skirtingą kiekį produkcijos. Paprastas atsipirkimo patikrinimas padeda: jei Įrankis A pagamina tam tikrą skaičių tinkamų detalių, Įrankis B turi tarnauti ilgiau proporcingai savo kainos priemokai – jo reikalingas tarnavimo laikas lygus Įrankio A tarnavimo laikui padaugintam iš Įrankio B ir Įrankio A kainos santykio. Žemiau šio atsipirkimo laiko pigesnis įrankis laimi tiesioginėmis sąnaudomis; aukščiau – brangesnis įrankis.
Tiesioginė įrankių kaina vis dar yra tik dalis vaizdo. Staklių laikas vienai detalei, įrankio keitimo dažnumas, broko rizika ir prastovos, sukeltos nenuspėjamu gedimu, visi priklauso palyginimui. Šiek tiek brangesnis įrankis, kuris veikia nuspėjamai, dažnai sumažina bendrą kainą už gerą detalę net tada, kai jo pirkimo kaina yra didesnė.
Pagrindinės išvados pirkėjams
Kompetentingą karbido pjovimo įrankių gamintoją apibrėžia valdomi proceso etapai, nurodytos markės specifikacijos, patikrinami patikros įrašai ir drausmingas individualaus darbo tvarkymas. Pirkėjai, kurie klausia, kurie veiksmai atliekami savo įmonėje, prašo markės ir partijos dokumentacijos, bei patikrina našumą valdomais bandymais, surenka įrodymus, reikalingus palyginti tiekėjams pagal bendrą kainą už gerą detalę, o ne tik pagal vieneto kainą.


